български
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Новини
Какви скъпоструващи повреди надолу по веригата произтичат от пренебрегвани пропуски в производствения процес на шлицовия вал?
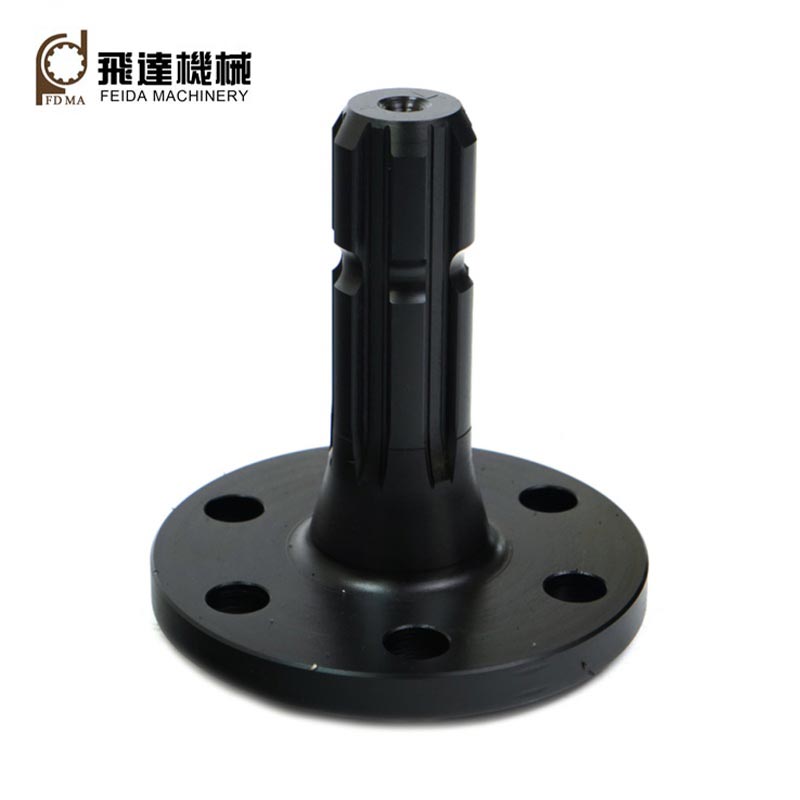
Feida‑обработкаПравоъгълен шлицов валуслугата интегрира предпроизводствен преглед на DFM, прецизна обработка след топлинна обработка и документация за характеристиките на материалите на пълната партида, смекчаване на счупването от умора, бариерите при одита и рисковете от преработване на прототипи за трансгранични производители на машини.
1. Прецизното завършване след охлаждане компенсира предизвиканото от топлината геометрично изкривяване на сплайн
Много работилници на подизпълнители извършват цялото фрезоване на шлици преди закаляване, без вторична обработка след закаляване. Индуцираното от охлаждане вътрешно преразпределение на напрежението задейства огъване на вала, отклонение на стъпката на зъбите и грешки в успоредността на страните, които не могат да бъдат коригирани чрез предварителна механична обработка в меко състояние. При променлив ударен момент, типичен за селскостопански и строителни машини, само частични шлицови зъби поемат предаденото натоварване, генерирайки концентрация на напрежение в корените на зъбите и ранно напукване от умора. Feida-Machining си запазва контролирани довършителни допуски, изпълнявайки прецизно шлайфане след закаляване и темпериране. Критичните геометрични толеранси, включително разстояние между зъбите, успоредност на страните и коаксиалност на вала, остават в границите на спецификацията на DIN5461, осигурявайки равномерно споделяне на натоварването на множество зъбци и удължаване на експлоатационния живот на компонентите при циклични работни среди с ударно натоварване.
2. Вътрешната обработка от край до край запазва пълни записи за проследимост на материала и процеса
Когато рязането на суровини, шлицовата обработка, термичната обработка и довършването на повърхността са разделени между множество външни подизпълнители, производителите не могат да съберат унифицирани архиви на ниво партида, включително MTC за стоманен клас, дневници за температурата на охлаждане и окончателни доклади за проверка на размерите. Международните одити на търгове за машини изискват пълна проследимост на компонентите; разпокъсаните вериги за доставки водят до отхвърляне на предварителна квалификация. Feida завършва целия производствен процес в собственото си съоръжение. Всяка партида съхранява идентификация на необработени пръти, записи на кривата на топлинна обработка и данни от инспекция на CMM. Пълните пакети документи на английски език са налични при изпращане, помагайки на OEM клиентите да задоволят изискванията за одит на доставчика без скъпи повторни тестове от трета страна.
3. Контролираното качество на повърхността на зъба потиска рисковете от износване от корозия
Грубите, лошо завършени страни на шлицовите зъби създават микронеравности. Малко относително приплъзване между вала и съединителната главина при непрекъсната вибрация, генерирана от машината, произвежда остатъци от абразивни оксиди (фретингова корозия). Тези твърди частици циркулират вътре в хлабината на напасване и непрекъснато изтъркват контактните повърхности, увеличавайки хлабината и създавайки шум от трансмисията и евентуално блокиране. Feida оптимизира параметрите на скоростта на подаване за операции на шлайфане на шлици, постигайки постоянна ниска грапавост на страничните повърхности на зъбите. Контролираното качество на повърхността намалява точките на микроконтакт, които инициират повреда, стабилизирайки дългосрочната производителност на предаване за мобилни машини, работещи на открито, изложени на прах и вибрации.
4. Прегледът на DFM в ранна фаза идентифицира рисковете от шлицова структура преди официалната инвестиция в инструменти
Много доставчици на части по поръчка следват стриктно чертежите на клиентите без оценка на технологичността. Някои дефинирани на чертежа радиуси на шлицов корен, тънкостенни секции на вала или необичайни комбинации на ширина на зъбите създават трудни за разрешаване опасности от пукнатини при охлаждане или непостижими изисквания за толеранс. Проблемите се появяват само след като режещите инструменти са поръчани и прототипните части са произведени, което налага ревизии на чертежи, допълнителни разходи за инструменти и пропуски в графика на проекта. Екипът по механичен инженеринг на Feida извършва оценка на DFM на етап RFQ, като преглежда филетата за облекчаване на напрежението на шлицовия корен, разпределението на дебелината на профилите и реализуемостта на толеранса. Потенциалните режими на повреда, причинени от производството, се маркират преди изработката на инструменти, като се намаляват скъпите цикли на редизайн в късна фаза за OEM проекти за разработване на нови продукти.
5. Съответствието на класа на материала балансира целите за устойчивост на удар и повърхностна твърдост
Неправилният избор на клас стомана създава противоречиви резултати от работата: нисколегираната въглеродна стомана постига повърхностна твърдост, но й липсва издръжливост на сърцевината и се напуква при внезапни ударни натоварвания; прекалено легираният материал носи прекомерен риск от закаляване-изкривяване и повишава ненужно разходите за компоненти. Feida избира и проверява стоманените детайли според документираните изисквания за въртящ момент и ударно натоварване на оборудването. Параметрите за закаляване са настроени така, че да балансират устойчивостта на износване на ръба на зъба и издръжливостта на удар на сърцевината на вала, като се избягват както крехкото счупване на корена на зъба, така и бързото изтриване на ръба за приложения на машини с различни работни условия.
6. Специфичните за проекта протоколи за проверка на размерите гарантират съгласуваност на различни партиди
Поръчките на малки партиди за шлицови валове често получават само проверка на размерите на място. Без фиксирани контролни списъци за контролни елементи, обхващащи дебелина на зъбите, натрупваща се грешка на стъпката и изтичане, възникват забележими вариации в производителността между производствените партиди. Когато се сглобят в завършени машини, несъвместимите свойства на шлицовото прилягане причиняват разпръснати нива на повреди на място. Feida прилага съобразени с проекта контролни списъци за проверка за всяка персонализирана поръчка на шлицови валове, като извършва измерване на CMM на ключови индикатори за геометрията на шлицови валове. Унифицираните критерии за приемане се прилагат партида по партида, стабилизирайки взаимозаменяемостта за линиите за серийно производство на OEM.
Свързани новини
- Какво прави металните прави конусни зъбни колела надеждни за индустриално предаване на енергия?
- Как спиралните конусни зъбни колела подобряват предаването на мощността при взискателни машини?
- Какво прави зъбните колела основни за надеждно предаване на мощност?
- Как вътрешните зъбни колела подобряват прецизността и предаването на мощност?
- Защо пластмасовите спирални зъбни колела се превръщат в надежден избор за съвременните механични системи?
- Може ли вътрешното шлицово производство да реши скъпите главоболия на OEM производителите на машини, свързани с повреда на място?
Оставете ми съобщение